Dibond, Alupanel, Hylite: taglio rapido e scanalature di piegatura di profondità perfettamente costante, sia sulla VSR sia sulla LT.
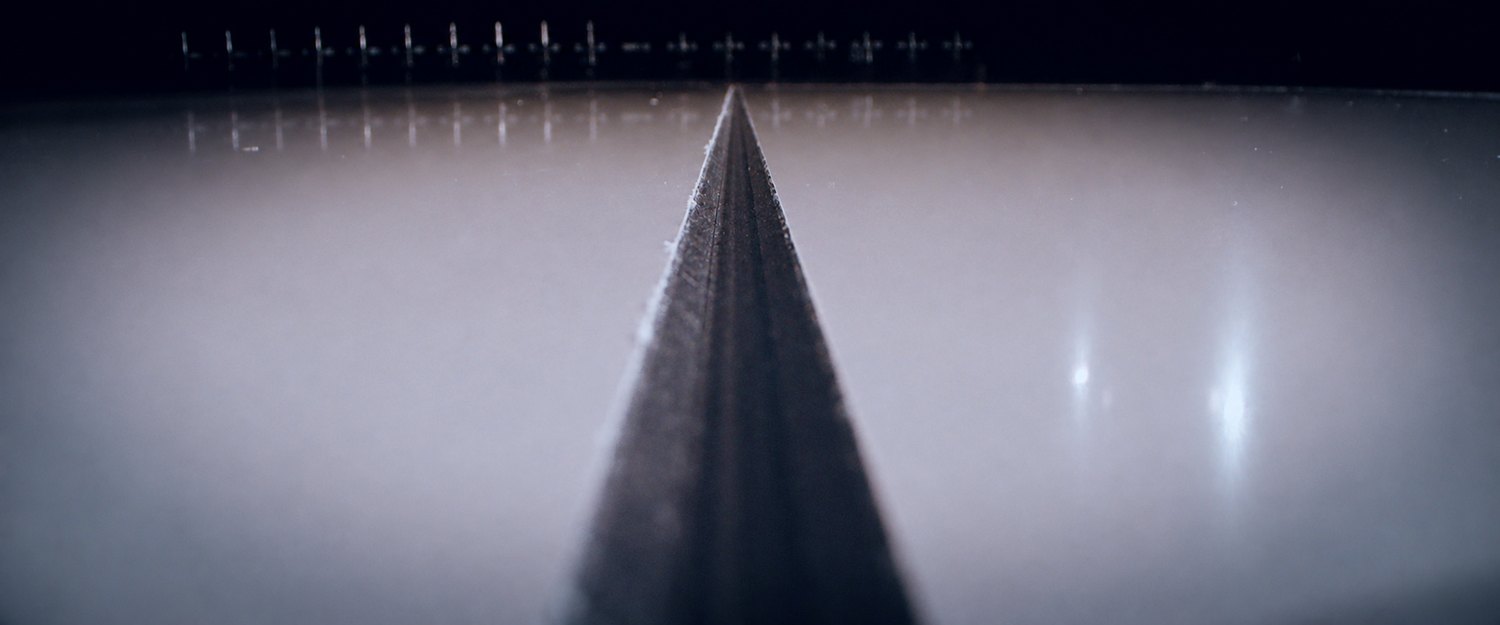
Per piegare un pannello di alluminio composito – cassonetti, totem, scatole – serve una scanalatura di profondità rigorosamente costante. Per una piegatura a 90° si usa di solito una fresa a V a 95° con un piano di circa 1 mm, lasciando solo da 0,4 a 0,5 mm di materiale sul fondo della scanalatura.
Con una fresa di qualità, la scanalatura raggiunge 15.000 mm/min senza difficoltà. Attenzione: molte frese in commercio consentono solo da 4.000 a 5.000 mm/min.
La quota che determina una piegatura perfetta è il materiale rimanente tra il piano e la punta della fresa. Non è quindi necessario tastare l'alluminio composito; è invece indispensabile che la geometria del piano sia seguita perfettamente durante tutta la lavorazione.
È ciò che fanno la VSR e la LT: compensano in continuo la planarità del piano e realizzano scanalature di piegatura regolari su tutta la loro lunghezza.
Il taglio si esegue con una fresa diritta in metallo duro con elica destra, idealmente rivestita. Per forme grandi o pannelli grandi, una fresa di diametro maggiore permette di guadagnare tempo.
| Operazione | Spessore | Utensile | Avanzamento | Mandrino |
|---|---|---|---|---|
| Taglio di pezzi piccoli | 3 mm | Fresa diritta Ø 4 mm | 2.600 mm/min | 24.000 giri/min |
| Taglio di forme grandi | 3 mm | Fresa diritta Ø da 6 a 8 mm | Da 8.000 a 10.000 mm/min | — |
| Scanalatura per piegatura a 90° | 3 mm | Fresa a V 95°, piano ≈ 1 mm | Fino a 15.000 mm/min | — |
Valori indicativi: dipendono dal materiale, dal risultato atteso, dalla qualità e dall'usura della fresa.
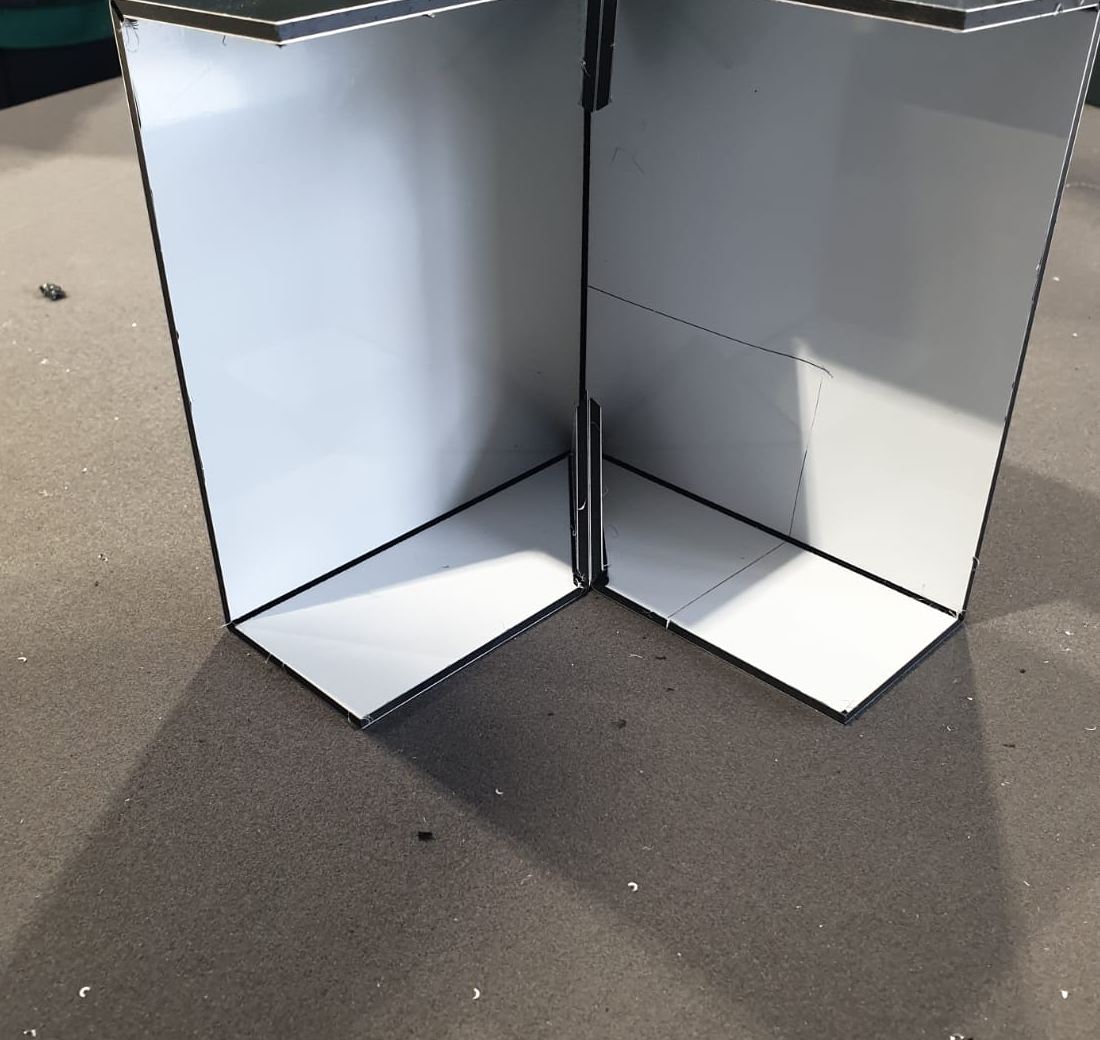
Hylite: grazie al monitoraggio della geometria del piano, le macchine VERSO possono realizzare cerniere sul fronte e sul retro di questo composito di alluminio.
Di solito una fresa a V a 95° con un piano di circa 1 mm. Con una fresa di qualità, la scanalatura può raggiungere 15.000 mm/min sulle macchine VERSO; molte frese in commercio consentono solo da 4.000 a 5.000 mm/min.
Per realizzare cassonetti in Dibond, la macchina deve lasciare solo da 0,4 a 0,5 mm di materiale sul fondo della scanalatura. Questa quota, misurata tra il piano e la punta della fresa, determina la qualità della piegatura.
No. La geometria del piano deve invece essere seguita perfettamente durante tutta la lavorazione. È il caso delle VERSO VSR e LT, che realizzano scanalature di piegatura regolari su tutta la loro lunghezza.
A titolo indicativo: per pezzi piccoli, fresa Ø 4 mm, 2.600 mm/min, mandrino a 24.000 giri/min. Per forme grandi, una fresa da Ø 6 a 8 mm permette di salire a 8.000–10.000 mm/min.
Sì. Grazie al monitoraggio della geometria del piano, le macchine VERSO possono realizzare cerniere sul fronte e sul retro dell'Hylite.
Bordi trasparenti senza lucidatura, incisione, maschiatura, Bloc-LED.
Senza lubrificante, frese rivestite, maschiatura fino a M10.
Essenze, pannelli, fresa a compressione, okoumé, hevea.
Forex a 60 m/min a lama, PVC compatto senza fusione.
POM, nylon, PE, teflon, vetroresina, sandwich.
Vinile, cartone, schiume, pelle, gomma, Stadur, Akylux…
Panoramica e tabella riepilogativa: tutti i materiali lavorabili.
Caratteristiche complete delle macchine: scheda tecnica VSR · scheda tecnica LT.
Contattaci per una dimostrazione o un preventivo personalizzato.
Contattaci